
Топ 10 автоматических силиконовых форм из Китая?
Рынок Китая предлагает десятки решений, которые продавцы называют автоматически. Однако Автоматические Силиконовые Формы сильно различаются по назначению, материалу и руководству по контролю производства. В этом обзоре собраны десять моделей кондитерских изделий, мыла, декоративных деталей и небольших серий. Оценка точности измерения, ширины нагрева, устойчивости силикона и простоту очистки.
«Хорошая форма экономит не только время, но и сырьё на каждом цикле», — отмечает Чэнь Минь, китайский инженер-технолог и консультант по оборудованию для силиконового производства. Его мнение практично. На производстве важны не рекламные фотографии, а стабильный результат после сотенений. Следствием этого является перегрев, липкая поверхность и неровные края, быстрое наблюдение.
При просмотре моделей следует проверять рабочий диапазон температур, тип силикона и совместимость с автоматическим обеспечением. Для пищевого применения необходимы подтвержденные документы и безопасный состав. Для мастерской важна компактность, быстрая смена насадок и доступность запасных частей. У некоторых китайских поставщиков описание переведено неточно. Это риск.
Не используйте дорогую модель лучше.
Мы также обращаем внимание на отзывы пользователей, просмотр видео работы и условия гарантий. Некоторые формы выглядят идеально, но требуют ручной доработки каждого изделия. Такой недостаток нельзя скрыть. Поэтому рейтинг показывает не только сильные стороны, но и ограничения каждой модели.
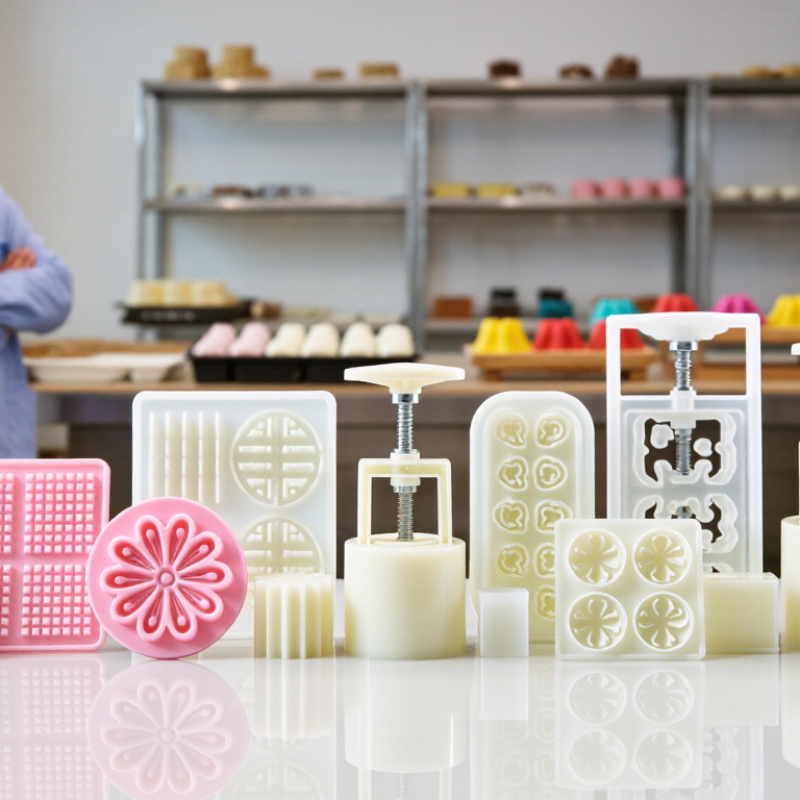
Критерии отбора 10 китайских автоматических силиконовых форм: Шор А 20–80.
При отборе десяти автоматических силиконовых форм из Китая показатель Шор А 20–80 становится базовым фильтром. Он показывает относительную твёрдость материала, но не описывает всю его работу. Мягкий силикон Шор А 20–35 лучше повторяет мелкий рельеф и способствует привлечению предметов. Диапазон 40–60 подходит для стабильного серийного цикла. Значения 65–80 придают повышенную жёсткость, однако могут усложнить выемку деталей с поднутрениями.
Я проверяю не только цифру в техническом листе. При проведении измерений твёрдость в нескольких точках после полного отверждения. Температура помещения должна быть около 23 °C. Важный уточнение допуска, метода измерения и времени выдержки. Для внешней линии дополнительная поддержка устойчивости к разрыву, сжатию, нагреву и повторному контакту с технологическим составом. Форма не должна заметно менять размеры после сотен циклов. В настоящее время это происходит практическим прогоном, а не обещанием поставщика.
В десяти выбранных вариантах учитываются толщина стенок, точность стыков и качество вентиляционных каналов. Следы облоя около разъёма часто указывают на слабую подгонку половин. Полезны протоколы контроля, фрагменты и понятная маркировка материала. Иногда заявленный Шор А отличается от результата производства. Такое случается из-за состава, влажности и неправильного применения. Поэтому одного измерения недостаточно. Я оставил резерв на повторную проверку и небольшую корректировку конструкции. 香港六合彩?
| Классифицировать | Автоматический тип пресс-формы | Типичное применение | Силиконовый класс | Берег А | Конфигурация полости | Функция автоматизации | Рекомендуемая температура формы | Типичное время цикла | Допуски на размеры | Преимущества выбора ключа |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 | Многогнездная пресс-форма для жидкого силиконового каучука | Уплотнения, прокладки и мелкие промышленные компоненты. | Платиновый отвержденный LSR | А 50 | 16–64 полости | Автоматический впрыск, вакуумная вентиляция и извлечение из формы | 160–190 °C | 45–75 секунд | ±0,05–0,10 мм | Высокая повторяемость и эффективное использование материалов для средних объемов производства. |
| 2 | Автоматическая силиконовая форма для детских товаров | Прорезыватели для зубов, принадлежности для кормления и детали с мягким покрытием. | Силикон платинового отверждения, контактирующий с пищевыми продуктами | А 40 | 4–16 полостей | Автоматическое заполнение, закрытие пресс-формы и извлечение детали. | 150–180 °C | 60–120 секунд | ±0,08–0,15 мм | Удачный баланс мягкости, прочности на разрыв и однородности материала полости. |
| 3 | Автоматическая форма для изготовления медицинских компонентов из силикона | Мембраны клапанов, уплотнения, диафрагмы и детали, отвечающие за регулирование потока жидкости. | Высокочистый платиновый отвержденный LSR | А 30 | 8–32 полости | Дозирование с обратной связью, вакуумная поддержка и автоматическое извлечение из формы. | 165–195 °C | 40–90 секунд | ±0,03–0,08 мм | Подходит для тонких срезов и сложных задач по контролю вспышки. |
| 4 | Автоматическая форма для изготовления автомобильных силиконовых уплотнений | Уплотнительные кольца, втулки, кабельные уплотнения и защитные колпачки | Термостойкая силиконовая резина | А 70 | 8–32 полости | Автоматическая загрузка, сжатие, обрезка и выброс. | 170–205 °C | 70–140 секунд | ±0,05–0,12 мм | Повышенная твердость и устойчивость к остаточной деформации при сжатии для условий моторного отсека. |
| 5 | Автоматическая силиконовая форма для кухонной утвари | Лопатки, формочки для выпечки, крышки и гибкие кухонные принадлежности. | Силиконовая резина, контактирующая с пищевыми продуктами | А 60 | 2–12 полостей | Автоматическая подача материала, нагрев и извлечение деталей. | 160–190 °C | 90–180 секунд | ±0,10–0,20 мм | Подходит для более толстых стенок и легко демонтируется вручную или с помощью робота. |
| 6 | Автоматическая форма для силиконовых кабельных аксессуаров | Защитные колпачки для кабелей, фиксаторы натяжения, вилки и защитные чехлы. | Огнестойкая силиконовая резина | А 80 | 8–24 полости | Автоматическое позиционирование и извлечение из формы. | 170–200 °C | 60–130 секунд | ±0,06–0,12 мм | Высокая степень сохранения геометрии и оптимальная жесткость для электрической защиты. |
| 7 | Автоматическая форма для изготовления силиконовых носимых аксессуаров | Браслеты, ремешки для часов, рукоятки и защитные чехлы. | Силиконовый каучук платинового отверждения | А 50 | 2–16 полостей | Автоматический впрыск, пневматический выпуск и визуальный контроль. | 155–185 °C | 75–150 секунд | ±0,08–0,15 мм | Сочетает в себе гибкость, качество поверхности и надежное многократное извлечение из формы. |
| 8 | Автоматическая силиконовая форма для льда и противень | Формы для льда, шоколадные формочки и небольшие формы для выпечки. | Силиконовая резина, контактирующая с пищевыми продуктами | А 20 | 6–24 полости | Автоматическое наполнение, подогрев и разделение лотков | 145–175 °C | 90–210 секунд | ±0,15–0,25 мм | Очень гибкие полости для легкого извлечения продукции и создания сложных форм. |
| 9 | Автоматическая силиконовая форма для изготовления компонентов освещения | Прокладки, рассеиватели, защитные кожухи и уплотнения для светодиодов. | Оптический или термостойкий силикон | А 40 | 4–16 полостей | Автоматическое дозирование, вакуумная дегазация и контролируемое впрыскивание | 150–185 °C | 60–120 секунд | ±0,05–0,10 мм | Обеспечивает гладкие поверхности, тонкие стенки и стабильную герметизацию. |
| 10 | Автоматическая силиконовая форма для изготовления сувенирной и рекламной продукции на заказ. | Чехлы для ключей, значки, фигурки и аксессуары в форме логотипа бренда. | Универсальная силиконовая резина | А 30 | 1–32 полости | Автоматическое дозирование, закрытие пресс-формы и извлечение с помощью выталкивателя. | 140–180 °C | 60–180 секунд | ±0,10–0,25 мм | Гибкая компоновка полостей и экономичная переналадка для различных конструкций. |
| Критерии выбора: твердость силикона в пределах Шора А 20–80, совместимость с автоматизированными процессами заполнения или прессования, производительность формования, надежность извлечения из формы, температурный диапазон, контроль размеров и пригодность для многократного производства. Фактические характеристики зависят от состава силикона, стали для формования, геометрии детали, метода отверждения и настроек оборудования. | ||||||||||